Une bague en bronze de 25 mm qui a passé avec succès une vérification au banc a fissuré son boîtier au troisième quart de travail. L'interférence mesurée était de 0,04 mm, soit seulement 0,16 % de l'alésage, un chiffre qui semble inoffensif sur un dessin. Ce n'est pas. Cette interférence produit une pression de contact proche de 176 MPa et une contrainte circonférentielle d'environ 290 MPa dans un boîtier en acier de 50 mm, qui se situe au-dessus de la limite d'élasticité de l'acier doux ordinaire. Le joint n’a pas échoué parce que quelqu’un a ignoré les règles. Cela a échoué parce que l’interférence a été choisie à partir d’une règle empirique plutôt que calculée.
Un calculateur d'ajustement à la presse de roulements existe pour combler cet écart, et il devrait renvoyer plus d'un simple verdict de pression ou de glissement. Au minimum, vous avez besoin de l'interférence diamétrale, le même chiffre exprimé en pourcentage de l'alésage, de la pression de contact résultante, de la contrainte circonférentielle dans la paroi du boîtier et de la force axiale requise pour installer la pièce. Un outil qui s’arrête au premier chiffre laisse la moitié du risque sur la table.
Ce qui suit explique comment chaque sortie est dérivée, quelles classes de tolérance de boîtier produisent des ajustements avec un alésage nominal de 25 mm, où les ajustements à la presse échouent réellement en service, et comment transformer les chiffres en une procédure d'installation qu'un atelier peut répéter.
Les chiffres qu'un calculateur d'ajustement à la presse doit renvoyer
Commencez par la géométrie, car tout le reste en découle. Pour une bague lisse pressée dans un boîtier, l'interférence diamétrale est la différence entre le diamètre extérieur de la bague et l'alésage du boîtier. Exprimez cette valeur en pourcentage de l'alésage nominal et le chiffre varie bien entre les tailles : 0,02 mm est confortable pour un alésage de 10 mm et presque hors de propos à 100 mm.
La pression de contact est l'endroit où les données matérielles entrent. Pour une bague à paroi mince pressée dans un boîtier en acier beaucoup plus rigide que la bague, une première estimation utile est le module élastique de la bague multiplié par l'interférence et divisé par le diamètre de l'alésage. Une bague en bronze étain avec un module proche de 110 GPa, avec une interférence de 0,04 mm dans un alésage de 25 mm, atterrit à environ 176 MPa. La solution Lame complète ressort un peu plus bas car le boîtier se dilate également, mais l'ordre de grandeur tient, et cela suffit pour juger si l'épaisseur de la paroi peut supporter la charge.
Le stress du cerceau dans le logement est le contrôle que la plupart des gens ignorent. Lorsque le diamètre extérieur du boîtier est le double de l'alésage, la contrainte de traction à la surface de l'alésage est d'environ 1,67 fois la pression de contact, de sorte que les mêmes 176 MPa exercent environ 290 MPa sur la paroi de l'alésage. Une limite de conception raisonnable est d'un tiers de la limite d'élasticité du matériau du boîtier pour un joint statique, et d'un serrage d'un quart en cas de cycles thermiques ou de vibrations. C'est également la raison pour laquelle une douille enfoncée dans un boîtier en aluminium mince ne se comporte pas comme une douille dans un boîtier en acier épais : l'aluminium cède en premier, les interférences disparaissent et la douille commence à fluer.
La force de presse est le résultat final et celui que la chaîne de montage ressent directement. Il évolue en fonction de la pression de contact, de la surface de contact et du coefficient de frottement de l'interface. Pour une paire acier-bronze lubrifiée, ce coefficient se situe généralement entre 0,10 et 0,15. Un alésage de 25 mm, une douille de 20 mm de long et une pression de contact de 176 MPa impliquent une force axiale de l'ordre de 25 à 35 kN. Il s'agit d'une presse hydraulique, pas d'une presse à arbre manuel, et il vaut la peine de le savoir avant la construction de l'appareil plutôt qu'après.
Entrées qui changent la réponse
Bandes de tolérance d'alésage et de diamètre extérieur, épaisseur de paroi, module d'élasticité et coefficient de Poisson pour les deux éléments, diamètre extérieur du boîtier, longueur de la bague et coefficient de frottement de l'interface réelle.
Des résultats dignes de confiance
Interférence en micromètres et en pourcentage de l'alésage, pression de contact, contrainte du cercle du boîtier, force d'installation et température de frettage chaque fois que l'interférence dépasse environ 0,05 mm.
La règle de l'épaisseur des murs
Pour les bagues en bronze massif, maintenez le mur entre un dixième et un huitième de l'alésage. Les parois plus fines se déforment lors du pressage ; des parois plus épaisses augmentent la contrainte que le boîtier doit absorber.
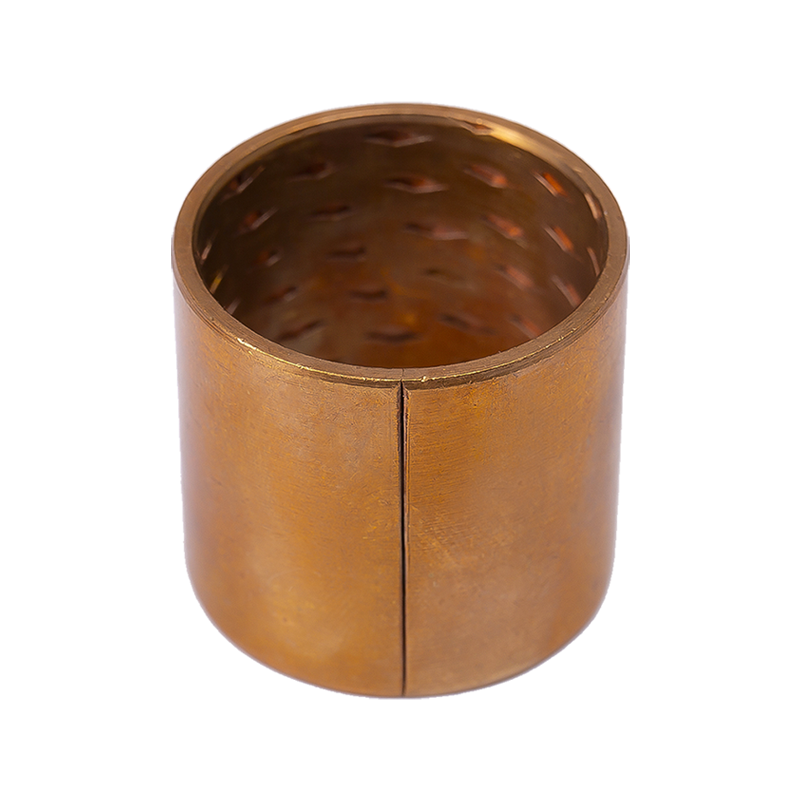 Bague en cuivre monométallique à rainure d'huile en bronze étain HZ090 Douille en bronze d'étain à paroi mince avec trous d'huile et rainures pour stocker la graisse, conçue pour des conditions de charge moyenne à élevée, à basse vitesse, humides et à haute température. Voir le produit →
Classes de tolérance du logement pour un alésage de 25 mm
Les bandes de tolérance transforment un seul chiffre d’interférence en une plage, et c’est avec cette plage que le magasin vit réellement. La comparaison ci-dessous suppose un diamètre extérieur de bague nominal, ce qui permet de conserver une lisibilité arithmétique. Combinez les deux bandes dans la calculatrice pour voir la propagation réelle que votre processus produira. Les valeurs négatives sont une clairance.
Les plages d'interférence supposent un diamètre extérieur de bague avec un écart nominal nul et un module du bronze de 110 GPa. Combinez toujours la bande de bague et la bande de boîtier pour un ajustement minimum et maximum réel.
Là où les ajustements de presse échouent réellement
Les commentaires sur les réparations et les garanties se regroupent en un petit nombre de causes, et le classement surprend rarement les personnes qui assemblent les pièces. Le schéma ci-dessous reflète une observation en atelier plutôt qu'une enquête auditée, mais l'ordre reste cohérent : le joint échoue généralement à cause de l'effet du pressage sur la géométrie, et non parce que la mauvaise qualité de bague a été choisie.
La distorsion de l'alésage est en tête de liste car elle est invisible sur le banc. Le boîtier se serre de manière inégale autour d'une paroi mince, l'alésage installé se déforme et l'arbre fonctionne sur deux bandes étroites au lieu d'un arc de contact complet. La surinterférence vient juste derrière et constitue presque toujours un problème de pile de tolérances, et non une intention de conception.
Mélange d'application pour bagues autolubrifiantes
Les bagues à ajustement serré se retrouvent dans une répartition assez prévisible des industries. Considérez la répartition ci-dessous comme indicative d'un carnet de commandes typique plutôt que d'une étude de marché auditée, et notez que la part de l'automobile est principalement tirée par les pivots de suspension, de direction et de pédale où la bague fonctionne sans alimentation en huile de recirculation.
- 38% Suspension et direction automobile
- 27% Machines industrielles générales
- 15% Matériel agricole et de construction
- 12% Manutention et logistique
- 8% Mécanismes électriques et électroménagers
La conséquence pratique est qu’une seule cible d’interférence couvre rarement un catalogue entier. Une bague à œil d'amortisseur dans un tube d'acier soudé tolère bien plus d'interférences qu'une bague de liaison de précision dans un boîtier en aluminium, même lorsque les diamètres d'alésage sont identiques.
De la sortie de la calculatrice à un processus reproductible
Une interférence calculée n'est utile que si le magasin peut la frapper à chaque fois. En suivant ces cinq étapes, l'intention de conception et la réalité de l'assemblage restent alignées.
Définir le cycle de service
Charge radiale, vitesse de glissement, température de fonctionnement, contamination et durée de vie cible. Un joint qui survit à l'installation mais qui prive la surface de glissement échoue toujours, de sorte que l'ajustement à la presse et le calcul du roulement doivent correspondre.
Choisissez le matériau et l'épaisseur de la paroi
Bronze massif pour charge élevée à vitesse modérée, bimétallique à support en acier ou revêtement PTFE pour parois minces et PV plus élevés, plastique technique où la corrosion et les charges de bord dominent.
Définir la cible d'interférence
Visez 0,05 à 0,10 pour cent d'alésage pour les bagues en bronze massif et 0,02 à 0,06 pour cent pour les bagues enveloppées à paroi mince. Reconvertissez la cible en classe de tolérance avant de publier le dessin.
Vérifier la contrainte et la force de pression
Maintenez la contrainte du cercle d'alésage inférieure à un tiers de la limite d'élasticité du boîtier et confirmez que la force de presse se situe dans la capacité de l'équipement et du dispositif qui effectuera le travail.
Vérifiez sur le premier article
Mesurez l'alésage avant et après le pressage, vérifiez le diamètre intérieur installé et effectuez un test d'extraction. Enregistrez la courbe de force de presse et conservez-la avec la fiche de processus.
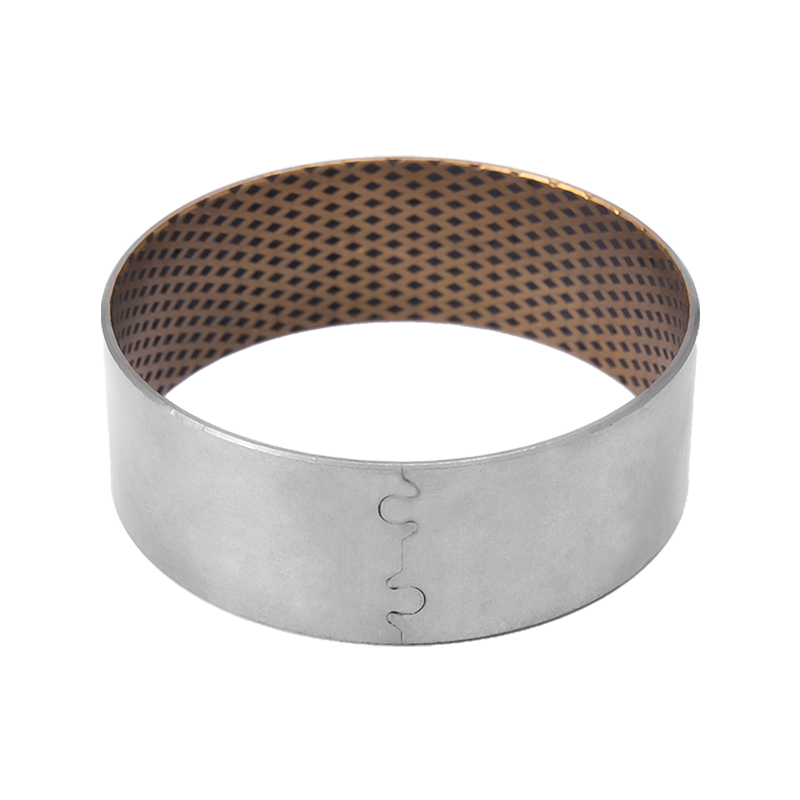 Bague en cuivre graphite bimétallique HZ08G Douille bimétallique HZ-800 personnalisée avec lubrifiant graphite intégré, capacité de charge élevée et résistance à 260 °C pour les machines automobiles, les grues et la métallurgie. Voir le produit →
Notes d'installation, de maintenance et de conformité
La majeure partie du risque restant réside dans quatre habitudes qui ne coûtent presque rien à adopter.
- Guidez la douille en carré. Un demi-degré d'inclinaison double environ la pression de contact locale sur un côté de l'alésage et constitue une source courante de fissures dans le boîtier.
- Lubrifiez le diamètre extérieur avec de l'huile légère ou de la pâte de montage. Gardez la graisse à l'écart des alésages revêtus de PTFE, qui sont conçus pour fonctionner à sec et peuvent emprisonner les débris s'ils sont recouverts.
- Attendez-vous à ce que l'alésage se ferme. Une bague pressée perd entre 0,5 et 1,5 fois l'interférence en termes de diamètre intérieur, donc alésez ou dimensionnez après l'installation chaque fois que l'interférence dépasse environ 0,1 pour cent de l'alésage.
- Documentez la courbe de force. Une montée en douceur vers un plateau indique un bon ajustement ; une chute soudaine signifie généralement que la bague s'est cisaillée ou que le boîtier a cédé.
Du côté de la conformité, les bagues enveloppées sont normalement spécifiées par rapport à la norme ISO 3547, tandis que les pratiques dimensionnelles pour les paliers lisses suivent la norme DIN 1494 ou ISO 4379 selon la région. Pour les programmes automobiles, demandez des certificats de matériaux, des rapports d'inspection dimensionnelle et une documentation de type PPAP plutôt que d'accepter un seul numéro de catalogue. Le stockage est également important : gardez les pièces en bronze sèches et exemptes de condensation, et gardez les pièces doublées de polymère à l'abri de l'exposition aux UV et de la chaleur soutenue. Si votre application combine un support en acier avec un revêtement en bronze, le guide de roulements composites bimétalliques explique comment les limites de charge et de vitesse changent avec cette construction.
Exécutez la calculatrice deux fois, une fois avec la condition matérielle minimale et une fois avec la condition maximale, et l'ajustement à la presse cesse d'être une supposition. L'interférence que vous spécifiez est un engagement de fabrication, et la contrainte de cercle qu'elle crée est une propriété du boîtier que vous possédez déjà.
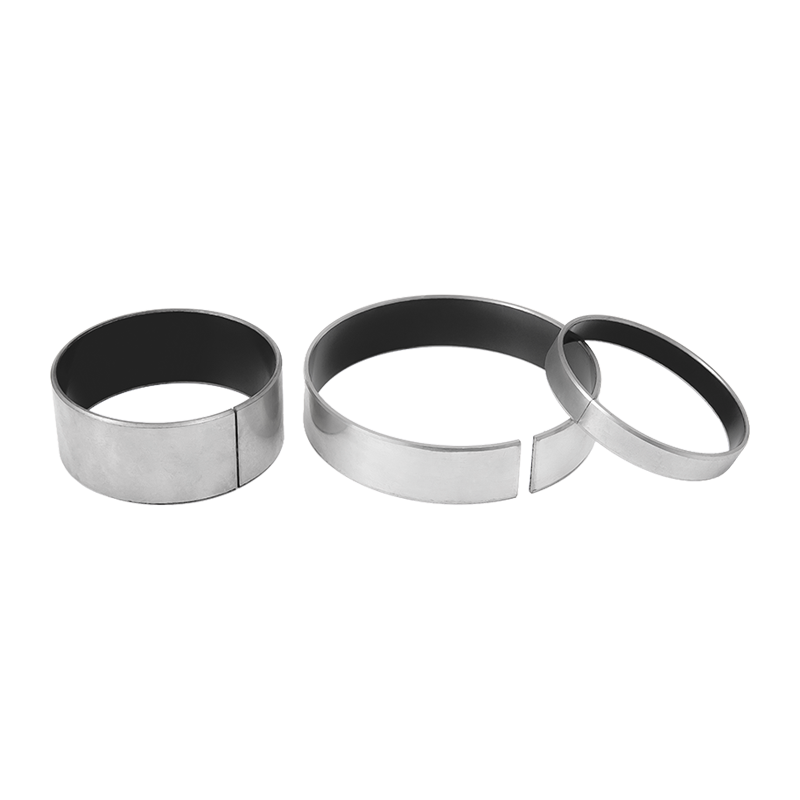 Roulement autolubrifiant à base d'acier HZ10 de type 1 Roulement autolubrifiant en PTFE/plomb à support en acier pour un glissement à faible friction et à faible bruit dans les équipements d'impression, de textile, de fitness, de pompe et de bureau. Voir le produit →